多工厂如何“用一个标准”管产线?SOP一体机与产线屏的集团化落地
当制造型企业从单厂走向多基地、集团化运营,“同一道工序在不同工厂标准不一”往往成为质量波动的隐性来源。如何让分布在各地的产线共享同一套作业规范,并把管理要求实时落到每一个工位?越来越多集团型企业把 SOP一体机 与产线屏(工业一体机)作为打通“总部标准—现场执行”的终端抓手。深耕工业交互终端的韦斯特显示(崇友工控)在服务多工厂客户时发现,集团化落地的关键不在屏幕本身,而在“标准能不能一致地被执行”。
多工厂标准化的第一道坎,是“纸面 SOP”与“现场动作”的脱节。传统模式下,总部下发 PDF 作业指导书,各工厂自行打印、张贴,版本更新慢、执行靠自觉。一旦某道工序的参数被悄悄改动,质量部门往往要等客诉或稽核才发现问题。把标准“搬”到 SOP屏 上,意味着作业指导、工艺参数、点检清单以电子形式直达工位,版本由总部统一管控,现场无法擅自偏离。屏幕即制度,这是集团化 SOP 管理的起点。
跨基地部署对硬件提出的是“一致性”要求,而不只是单台性能。各工厂环境不同——有的高温高湿,有的多粉尘,有的存在强电磁干扰——但总部希望的是“同一套系统、同一套体验”。这就依赖工业一体机的环境适应力:无风扇宽温设计、IP65 防尘防水、抗电磁干扰与长时间 7×24 稳定运行。韦斯特显示在工业一体机上的积累,让不同产线的终端在极端工况下仍能保持一致的响应与可靠性。
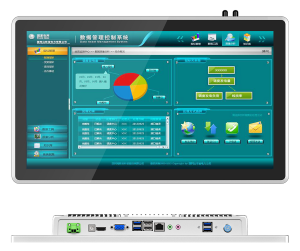
在车间现场,产线屏 不只是“显示”,更是交互入口。操作工通过触摸屏调取本工序的标准动作视频、确认关键参数、提交点检结果;班组长在屏上接收总部的临时工艺变更并即时生效。当 SOP一体机 与 MES、Andon 系统打通,异常会自动从屏幕推送到管理者手机,形成“发现—响应—闭环”的现场管理链路,把管理颗粒度细化到每一次操作。
集团化运营的红利,来自“一处更新、处处同步”。通过集中管理平台,总部可批量下发标准作业模板、统一推送稽核任务、远程查看各基地的 SOP 执行情况与差错率看板。原本需要派人驻厂巡检的合规动作,现在由屏幕与数据自动完成。对 IT 而言,支持远程诊断与固件统一升级的工控一体机,能大幅降低分散网点的运维成本——一次死机不再意味着一次出差。
多工厂选型的常见误区也值得提醒。一是只采购单台设备、忽视后台统一管理能力,结果各厂终端各自为政、数据无法汇聚;二是为压低单价选用封闭系统,后续无法对接集团 MES/PLM,沦为信息孤岛;三是低估网络与安全,跨基地传输缺乏加密与权限分级,存在工艺外泄风险。靠谱的做法是优先选择接口开放、支持集中管控与权限分级的 SOP一体机 方案,并让供应商理解集团多工厂的业务流。
从单厂试点到集团推广,SOP一体机 与产线屏 正成为制造企业把“管理标准”变成“现场执行力”的底层终端。它解决的不仅是看得到,更是控得住、管得齐。韦斯特显示(崇友工控)长期专注于工业一体机与 SOP屏 的研发制造,可为集团化多工厂客户提供从硬件终端到集中管理平台的完整方案,欢迎有跨基地标准化需求的伙伴进一步沟通。
- 上一篇:智慧文化长廊怎么“讲故事”?从校史校情到地方文献,让图书馆走 2026/10/28
- 下一篇:图书瀑布流遇上数字阅读机:校园图书馆如何把“智慧空间”用出实 2026/10/26